
. 2026-09-04
用于PVC型材挤出的PVC配混系统

在PVC型材生产过程中,无论是生产门窗框、线槽还是建筑装饰板材,当型材表面出现缺陷或结构不均匀时,操作人员往往会先检查双螺杆挤出机。不过,有经验的工厂管理人员都知道,挤出过程是否稳定,并不完全取决于模头,而是与前端的配混工序密切相关。
未增塑聚氯乙烯(PVC-U)需要与热稳定剂、润滑剂、抗冲改性剂、加工助剂以及碳酸钙填料等多种材料混合。由于PVC树脂不像聚烯烃那样容易熔融形成均匀的液态物料,因此,生产中的一个主要难点,就是在原料进入挤出机进料区之前,让每个树脂颗粒都得到均匀的添加剂包覆。
自动化PVC配混系统连接了原料投入与连续挤出两个环节,将容易受到人为操作影响的批次混合过程,转变为精准、稳定且可重复的生产过程。杰尔机械持续关注配混系统的集成与工艺优化,使前端原料处理能够跟上后续高速型材挤出生产线的运行节奏。
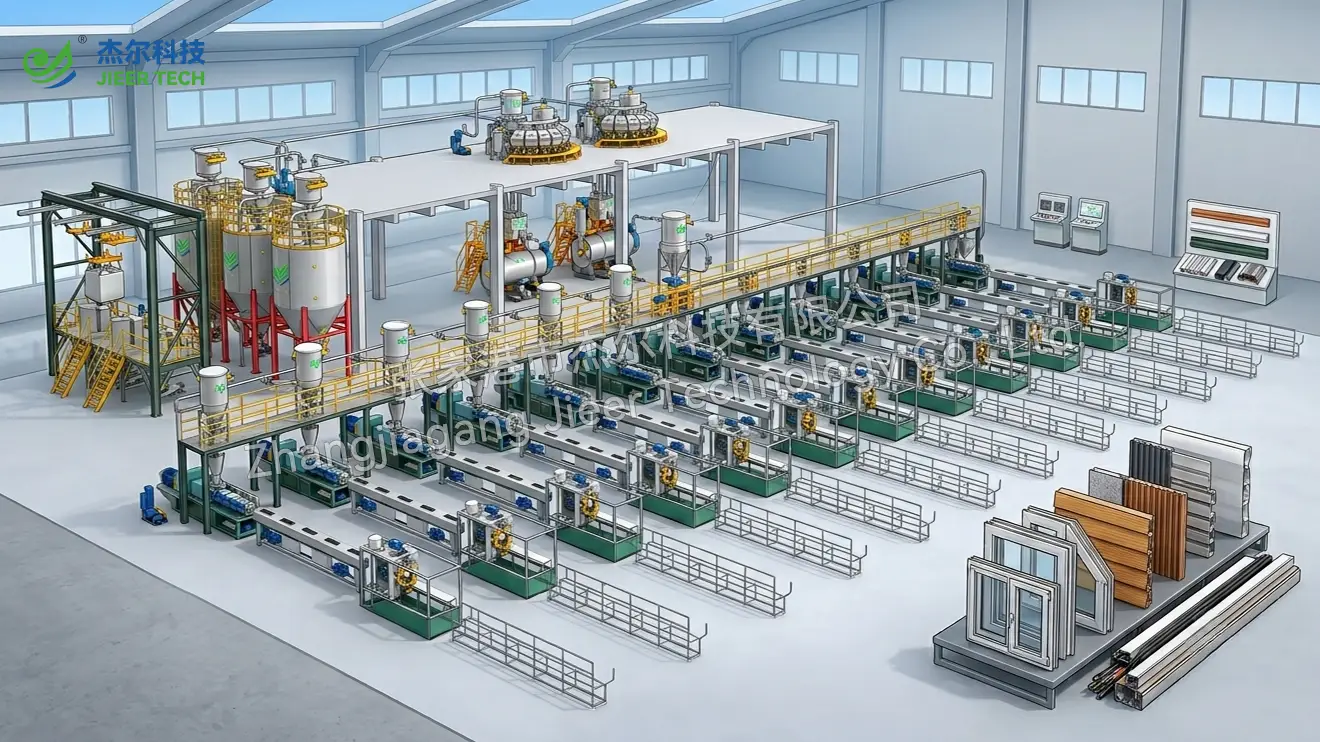
一套完整的配混系统通常包括气力输送、失重式精准计量、高速混合、冷却以及后续干混料储存等工序,各单元相互配合,共同完成原料的计量、混合和输送。
整套系统的核心设备是由热混机和冷混机构成的两级PVC混合机组。
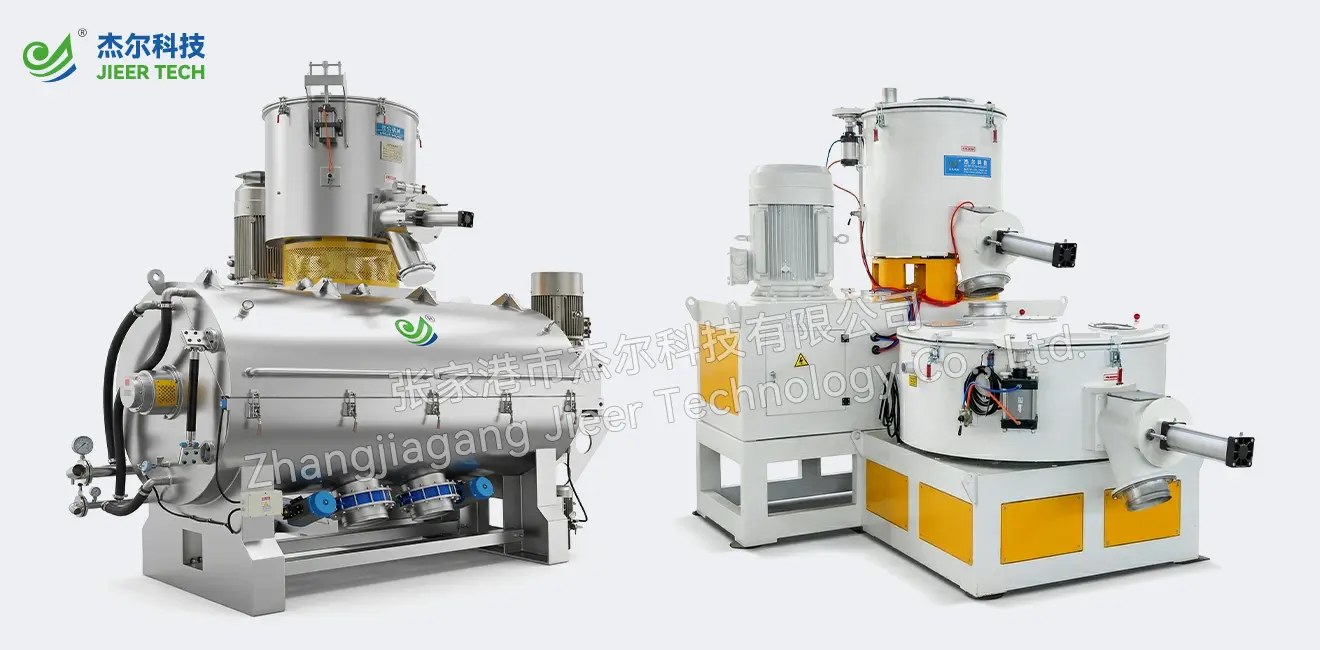
这一冷却过程有助于防止物料结块,减少添加剂提前发生反应的情况,并使干混料在气力输送过程中保持良好的流动性。
人工添加微量助剂时,容易受到操作差异的影响,导致不同批次之间的配方比例出现偏差。现代PVC配混系统通常采用自动失重式计量装置,对硬脂酸钙、聚乙烯蜡、二氧化钛等添加剂进行精准计量,并与中央PLC控制系统联动。
系统会持续将物料的实际输出量与设定配方值进行比较,根据反馈调整下料过程。按照原文所述,这种方式可将计量偏差控制在±0.1%以内,从而提高不同批次混合料的一致性。
对于型材挤出生产线而言,将半自动批次混合升级为全封闭、自动化配混系统,有助于改善原料处理环节的稳定性,并减少后续生产中的调整工作。
A:热混料的出料温度通常控制在115℃–120℃,以促进树脂颗粒吸收添加剂,同时避免物料因温度过高而发生热降解。
A:将物料快速冷却至40℃–45℃,有助于防止结块、减少添加剂提前发生反应,并保持干混料良好的流动性。
A:PLC控制的自动计量系统能够按照设定配方控制添加剂用量,减少人工操作误差和批次间的配方偏差,从而降低挤出过程中螺杆扭矩波动的风险。原文给出的计量偏差目标为±0.1%。
A:通过控制混合过程中的温度,并优化搅拌桨叶的设计,系统有助于减少局部过热现象,从而降低物料热降解及烧焦颗粒的产生。
A:可以。集成式失重计量装置能够根据不同配方的设定值,自动调整颜料和碳酸钙等填料的添加比例,以适应不同颜色和填料配比的生产需求。