
. 2026-08-25
为什么PVC型材生产厂家需要高效的混合系统

在PVC型材挤出生产中,厂家很容易将大部分设备投入集中在后端设备上,例如高产量双螺杆挤出机、精密定型台和高速飞锯切割机等。然而,生产过程中一些影响产品质量和生产效率的问题,往往出现在前端原料处理环节,PVC混合机的混合效果和运行稳定性也会直接影响后续挤出生产。与生产现场的管理人员交流时,经常会发现,问题最终还是要追溯到混合工序。
在树脂进入料斗之前,原料的处理情况就已经影响了最终产品的质量。无论是门窗型材,还是技术管槽等产品,都需要通过精确的配料和混合来保证材料性能。如果混合过程不稳定,后续即使不断调整挤出机的螺杆参数,也很难弥补混合料本身存在的问题。
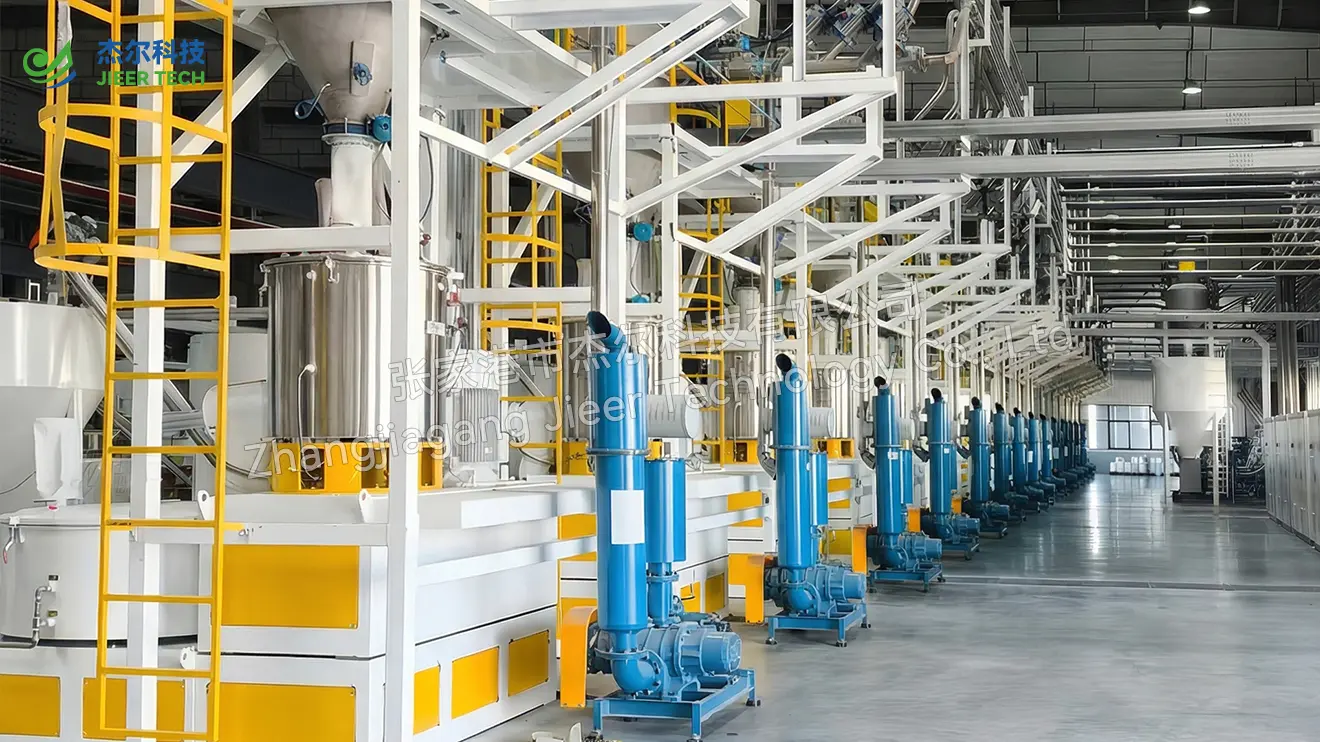
与普通液体混合不同,硬质PVC配混是一项复杂的热机械处理过程。聚氯乙烯树脂需要与多种助剂充分混合,包括热稳定剂、抗冲改性剂、内外润滑剂、碳酸钙填料和颜料等。
高速热混机通过搅拌桨叶产生的摩擦和气流作用,使PVC物料温度升至115℃–130℃,而不是单纯依靠夹套加热。在这一温度范围内,PVC树脂颗粒的孔隙逐渐打开,有利于液体稳定剂和润滑剂被均匀吸收,从而改善干混效果。
如果PVC混合机的加热温度不足,助剂就可能无法被树脂充分吸收。物料进入挤出机后,容易出现组分分布不均等问题,严重时还会导致成品型材局部脆化。
相反,如果温度过高,或者设备因桨叶磨损、桨叶结构不合理而出现混合死角,物料就可能提前发生塑化或热降解,进而引起型材发黄、表面出现条纹,甚至导致挤出生产中断。
目前,部分型材生产厂家仍在使用传统的半人工混合设备,原料主要依靠操作人员称量,控制面板也相对陈旧。在当前的市场环境下,这类设备主要存在三个方面的问题:
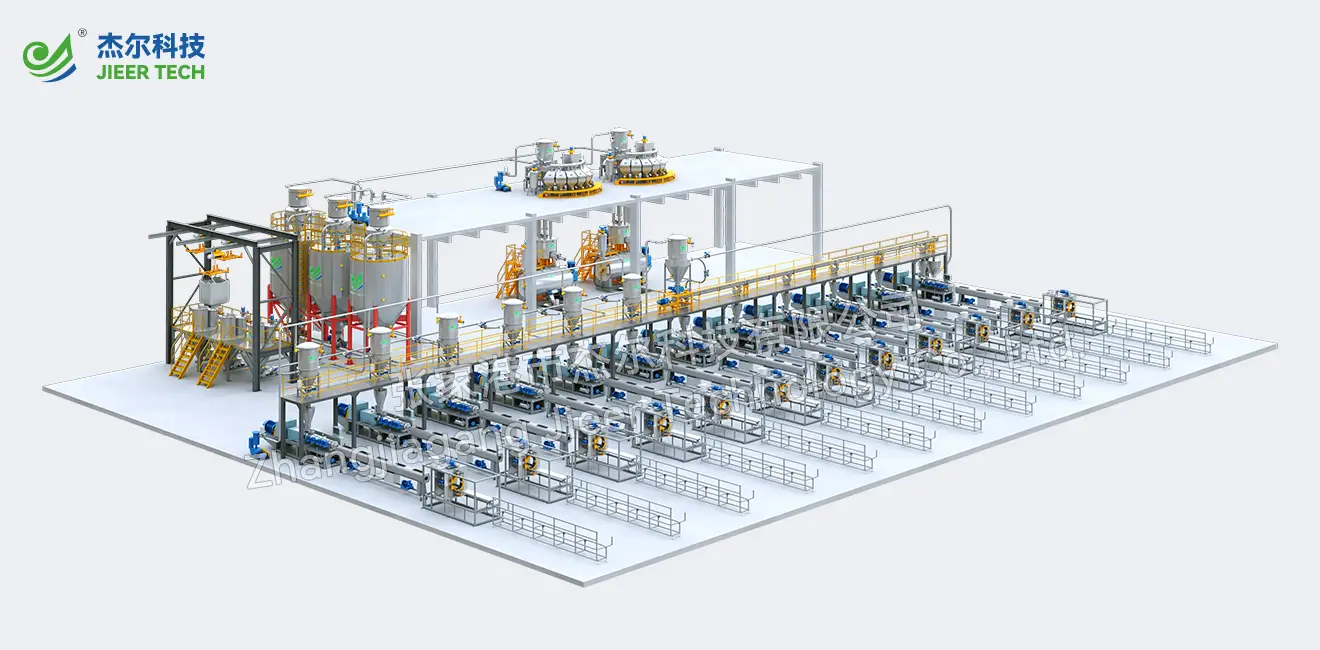
为了控制生产成本并保持产品质量稳定,越来越多的型材生产厂家开始采用集成式PVC自动化混合系统。杰尔机械围绕混合温度控制、批次均匀性和生产自动化等实际需求,将混合工艺与自动控制功能结合起来。与普通独立式混合设备相比,现代混合系统通常具备以下三项核心功能:
A:通常可将热混温度控制在115℃–130℃。这一温度范围有利于树脂颗粒吸收助剂,同时需要避免温度过高导致物料提前塑化或发生热降解。实际设定值还应结合配方和设备工况进行调整。
A:冷却过程需要将混合料温度降至40℃以下,以减少余热积累,降低储存过程中出现结块和树脂热降解的风险,为后续输送和挤出做好准备。
A:自动计量和稳定的混合、排料过程可以减少人工称量误差,提高各批次混合料的一致性,从而帮助稳定熔体黏度和型材颜色,减少因原料混合不均造成的废品。