
. 2026-08-31
PVC配混工艺中温度控制的重要性

在PVC配料生产里,温度管控不只是设备一项基础设置,更是区分优质干混料和焦料的关键临界点。高强力PVC混料机运转时会产生大量摩擦热,做好精准控温,对保障配混物料品质、延长设备使用寿命、稳住产能都十分要紧。
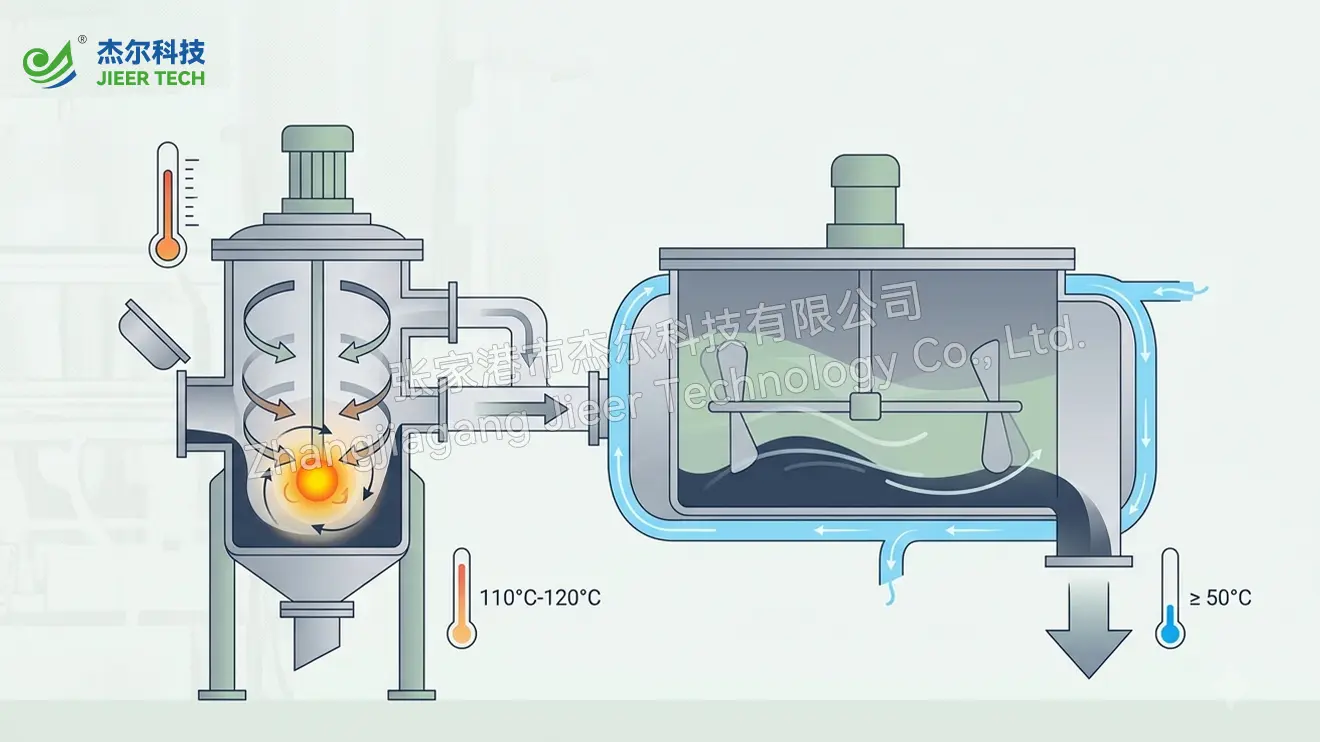
和聚烯烃不一样,聚氯乙烯(PVC)对热很敏感。想要把PVC树脂原料做成可加工配混料,液态稳定剂、润滑剂、抗冲击改性剂必须和树脂充分相融。
热混阶段需要守住严格的温度区间,一般控制在110℃~120℃(230℉–248℉)。
一旦温度超出这个范围,物料就会发生脱氯化氢反应。高分子基体随之劣化,释放氯化氢(HCl)气体,产出的料会变色,材料结构强度也会变差。
杰尔配混系统如果没能守住温度红线,后道加工工序马上就会受影响:
想要稳定产出品质稳定的干混料,热混、冷混两个阶段都要精细控温,可选用杰尔混合机组设备方案:
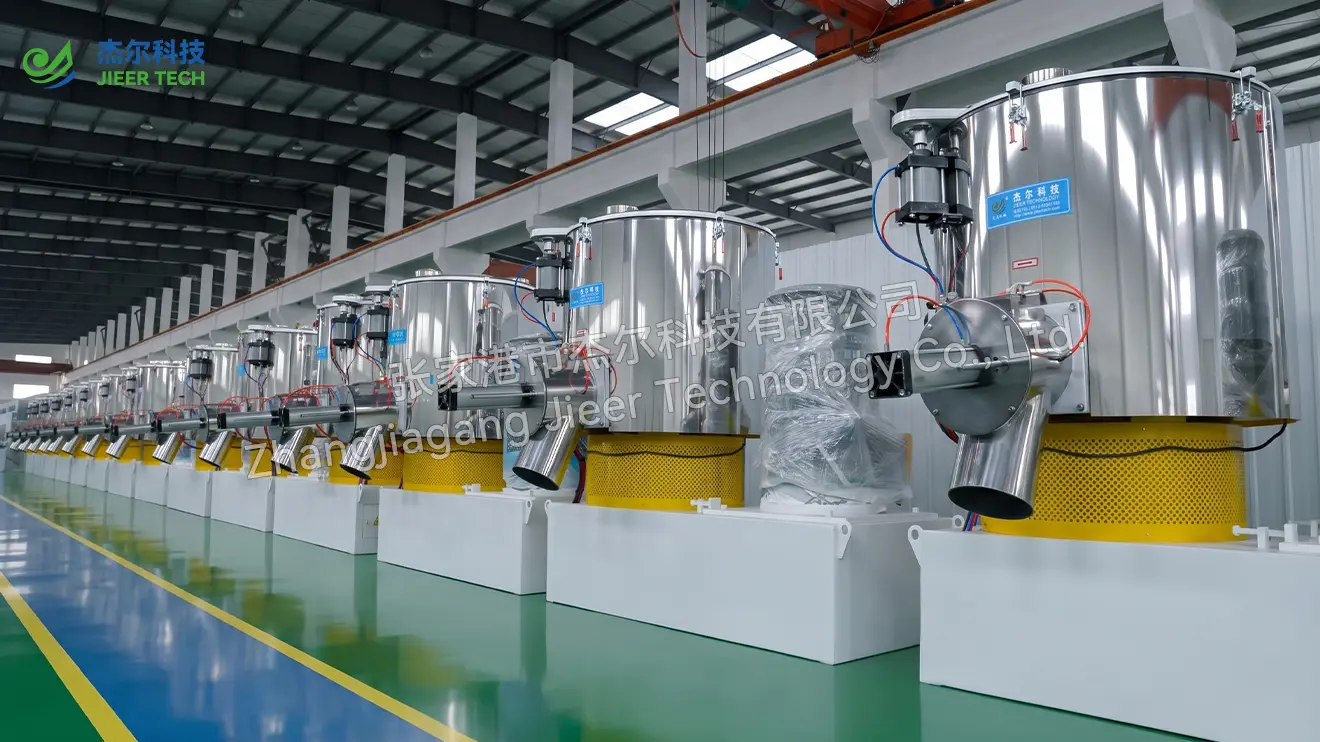
高速桨叶带动树脂颗粒互相摩擦产生热量。杰尔配套设备在物料流道内布置快响应热电偶,搭配PLC自动控制系统。物料达到目标温度,卸料阀就自动打开,缩小不同批次之间的品质偏差。
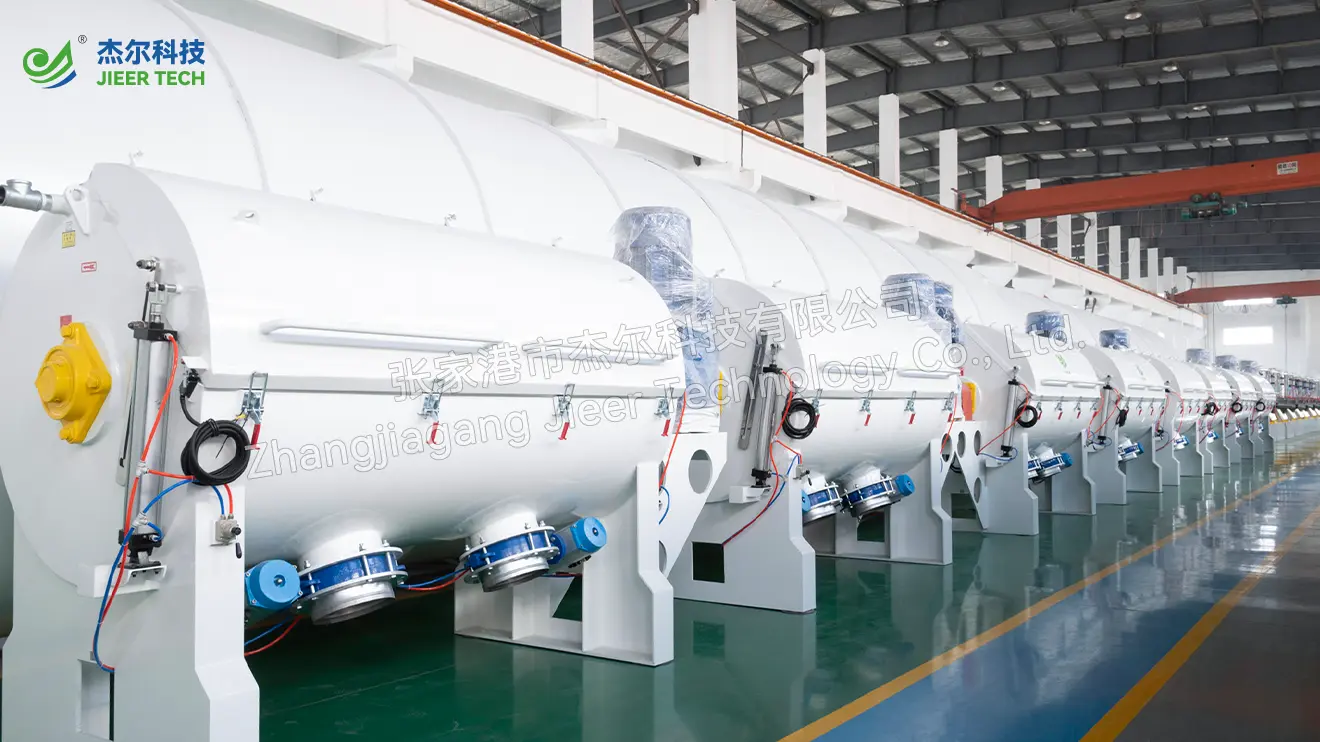
物料排入冷混机后,低转速桨叶带动物料贴紧带冷却水夹套的筒壁,快速把料温降到45℃~50℃以内。快速冷却能把助剂锁在树脂孔隙里面,避免物料在仓储或是气力输送的时候结块。
温度控制是PVC配混品质管控的核心。热混把控摩擦产热,再配合夹套快速冷却,可以保护热敏助剂,减少原料浪费。杰尔全自动PVC配混系统,能够减少后道挤出工序的工艺波动。稳定的批次一致性,可以提升产能,提高成品合格率。
A:绝大多数硬质PVC配方(比如管材、异型材),热混机出料温度适宜控制在110℃至120℃之间。
A:车间环境温度、原料本身存在差异,摩擦升温快慢也会跟着变。以温度作为控制依据,不管外部条件怎么变动,每一批物料都能实现助剂充分融合。
A:PVC粉料入库时如果温度还高于50℃,会吸收空气中的水汽结块。造成挤出机进料不稳、出料波动,制品表面产生缺陷。
A:选用直接接触式、响应速度快的温度传感器,启用PLC自动卸料阀,并且定期维护冷混机夹套,做好除垢,保障冷却设备正常运行。