
. 2026-08-15
常见PVC混合问题及解决方法

高质量的PVC混合料,从挤出或注塑之前就已经开始形成,而混合环节是其中的重要一步。如果PVC混合机没有处于良好的运行状态,就可能出现产品质量不稳定、材料降解以及不必要的能耗等问题。
在实际生产中,下面分析几种常见的PVC混合问题,并结合具体原因给出相应的处理方法,帮助生产人员及时调整设备和工艺。
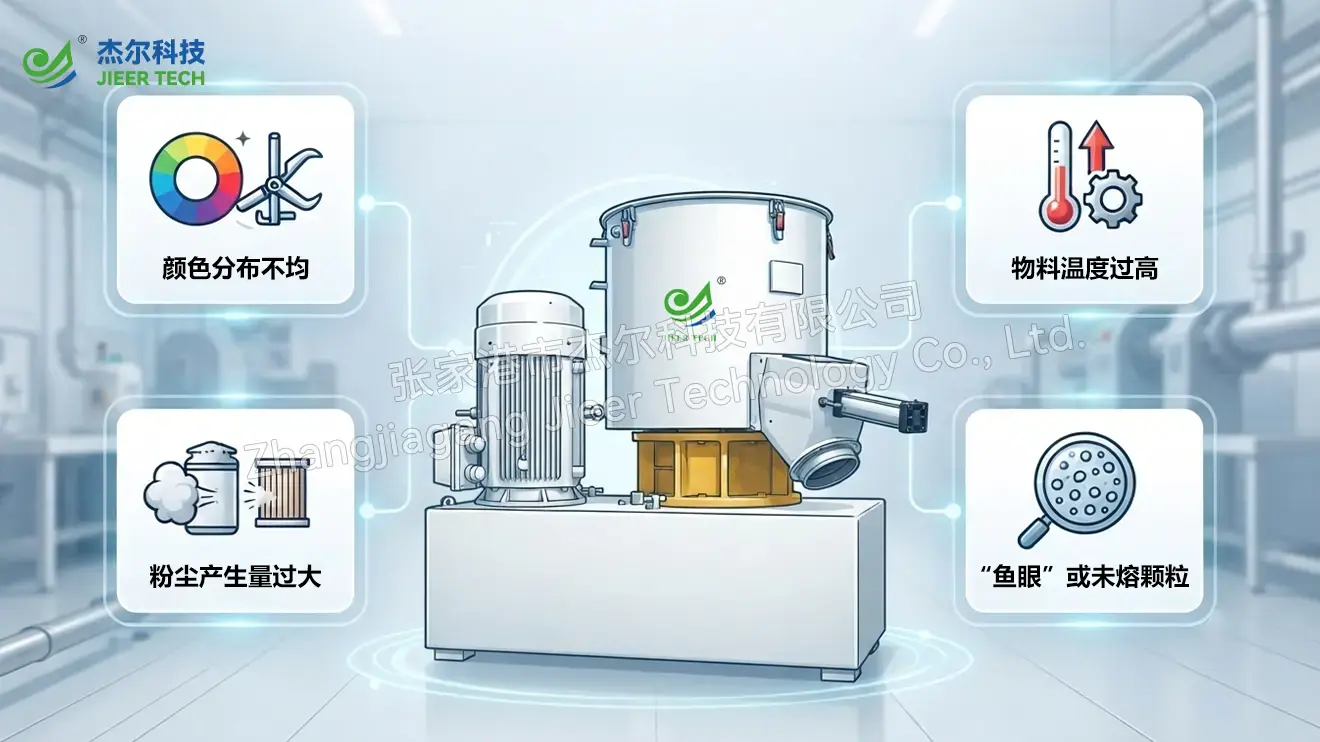
比较常见的问题之一是不同批次之间出现颜色条纹或颜色不一致。
如果混合料出料温度高于设定值,就可能存在提前降解的风险,从而影响PVC材料的化学稳定性。
粉尘不仅是现场清洁问题,也可能意味着物料损失以及环境控制方面存在不足。
如果最终产品中出现类似凝胶的小点或未熔颗粒,通常说明干混过程存在问题。
最终PVC型材、管材或板材的质量,与进入挤出机之前的干混料状态有直接关系。虽然PVC混合机看起来只是一个用于混合物料的设备,但混合效果会直接影响后续生产过程。
一些简单的调整,例如保持刀片锋利、及时清洁混合容器,以及严格按照规定的加料顺序操作,都有助于减少废料和停机情况。不要等到一整批物料出现问题后才检查混合机,按照生产计划做好预防性维护,可以减少设备异常对生产造成的影响。
A:建议每运行500至1000小时进行一次目视检查,重点查看刀片边缘是否变薄,以及是否存在金属疲劳。
A:通常是因为树脂中的水分过多,或者液体添加剂加入速度过快。可以尝试对树脂进行预热,或者降低液体添加剂的加入速度。
A:重要。应始终按照具体配方要求执行加料顺序。通常情况下,先加入树脂,然后加入热稳定剂和填料,最后加入外部润滑剂。